
 英语
 中文简体
 西班牙语
 越南语


برش رول نوار ساده به نظر می رسد. یک رول پهن به داخل دستگاه می رود، مواد به عرض های باریک تر بریده می شوند و رول های تمام شده برای مرحله بعدی یا برای حمل و نقل آماده می شوند. اما تیغه تنها بخشی از داستان است. نحوه عبور نوار از طریق دستگاه به همان اندازه اهمیت دارد.
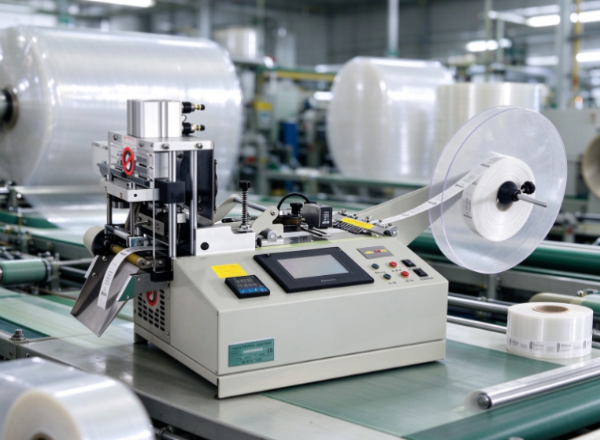
کنترل تنش در اینجا مرکزی است. نوار را در حالی که باز می شود، شکاف می دهد و به رول های کوچکتر می پیچد، به طور پیوسته حرکت می کند. با تنش به خوبی برخورد کنید و نوار می تواند کشش، چروک، رانش یا باد ناهمواری داشته باشد. این عیوب به ظاهر رول های تمام شده آسیب می زند، و اغلب در استفاده های بعدی نیز به عملکرد آسیب می رساند.
همه نوارها به نیروی کششی به یک شکل واکنش نشان نمی دهند. یک لایه نازک رفتار متفاوتی با یک محصول چسب ضخیم دارد. نوارهای کاغذی، نوارهای فوم و سایر مواد منعطف هر کدام نیازهای مخصوص به خود را دارند. برای یک تولید کننده، یادگیری کنترل تنش بخشی از ساخت یک فرآیند برش است که با مواد روبروی آن مناسب است.
1. کنترل کشش در برش رول نوار به چه معناست؟
کنترل کشش به معنای مدیریت نیروی کشش روی نوار در حین عبور از دستگاه برش است. نوار به کشش کافی برای حرکت نرم و ماندن در موقعیت خود نیاز دارد. این نیرو نمی تواند آنقدر قوی باشد که باعث کشش، تغییر شکل یا آسیب به مواد شود.
نوار معمولاً از چندین مرحله عبور می کند. روی یک رول منبع بزرگ شروع می شود، از ناحیه برش می گذرد، سپس روی هسته های کوچکتر می پیچد. هر مرحله بر نحوه رفتار مواد تأثیر می گذارد.
اجازه دهید عرضه خیلی آزادانه باز شود و نوار سست شود و سرگردان شود. بازپیچ را خیلی محکم بکشید و مواد کشیده یا خیلی محکم بسته می شوند. در هر صورت، نقایصی ظاهر میشوند که پس از اتمام رولها، رفع آنها سخت است.
کنترل کشش این نیروها را از ابتدا تا انتها متعادل می کند. بسته به دستگاه، ممکن است تنظیمات مکانیکی، سنسورها، ترمزها یا کنترلهای خودکار باشد. تنظیم متفاوت است، اما هدف ثابت می ماند: نوار را بدون فشار بر روی آن ثابت نگه دارید.
تنش به این نیست که نوار تا حد ممکن محکم شود. مواد مختلف به شرایط متفاوتی نیاز دارند. تنظیمی که برای یک نوار مناسب است ممکن است برای نوار دیگر اشتباه باشد، حتی در همان دستگاه.
بنابراین قبل از شروع کار، اپراتورها باید ساختار نوار، ضخامت، انعطاف پذیری، خواص چسبندگی و کاربرد مورد نظر را بسنجید.
2. کنترل کشش چگونه بر کیفیت برش اثر می گذارد؟
کیفیت رول شکاف به شرایط تیغه، خواص مواد، تراز ماشین و رفتار سیم پیچ بستگی دارد. کشش بسیاری از این موارد را به هم پیوند می دهد، زیرا نحوه رفتار نوار را قبل، در حین و بعد از برش شکل می دهد.
هنگامی که مواد به طور پیوسته از ناحیه برش عبور می کنند، مسیر برش ثابت می ماند. وقتی نوار جابه جا می شود یا شل می شود، برش ناهموار می شود. ممکن است رول ها لبه های ناهموار یا شکل اشتباهی داشته باشند.
کشش روی خود نوار نیز تأثیر می گذارد. کشش بیش از حد باعث کشش مواد انعطاف پذیر می شود و کشش ناپایدار باعث ایجاد چین و چروک یا چین می شود. چنین عیوب در هنگام بازرسی یا زمانی که نوار روی سطحی اعمال می شود به وضوح خود را نشان می دهد.
مواد نازک، نرم و یا به راحتی تغییر شکل داده شده حساس هستند. یک تغییر کوچک در نحوه سفر آنها می تواند آنها را در نقطه برش حرکت دهد.
نواری را در حال ورود به بخش برش در یک مسیر شل یا ناهموار تصور کنید. ممکن است تیغهها حالت خوبی داشته باشند، اما مواد صاف نمیمانند. برش سرگردان می شود و رول های تمام شده نیاز به بازرسی یا دوباره کاری اضافی دارند.
یک مسیر پایدار خروجی بدون نقص را تضمین نمی کند. این یک نقطه شروع قابل اعتماد به سیستم برش می دهد و اپراتورها می توانند در صورت بروز مشکلات به علل دیگر نگاه کنند.
3. وقتی کشش نوار خیلی زیاد یا خیلی کم است چه مشکلاتی ممکن است رخ دهد؟
کشش نادرست بسته به جنس و مرحله تولید مشکلات مختلفی را ایجاد می کند. دانستن علائم به اپراتورها اجازه می دهد به جای سرزنش هر بار تیغه ها، به دنبال علت واقعی باشند.
وقتی تنش خیلی زیاد است
کشش بیش از حد فشار بی موردی را به نوار وارد می کند. فیلمهای انعطافپذیر کشیده میشوند و برخی از مواد در حین عبور تغییر شکل میدهند. لایه چسب یا پشتی نیز می تواند تحت کشش سنگین واکنش متفاوتی نشان دهد.
کشش زیاد در حین پیچیدن به رول هایی می دهد که برای استفاده خیلی محکم بسته بندی می شوند. گاهی اوقات رول تغییر شکل می دهد یا به سختی باز می شود. مواد حساس ممکن است آسیب لبه یا تغییر شکل را پس از سیم پیچی نشان دهند.
وقتی تنش خیلی کم است
کشش خیلی کم به نوار اجازه می دهد که سرگردان شود، تا شود یا بخش های شل تشکیل دهد. در ناحیه برش صاف نمی ماند، بنابراین به دست آوردن لبه های تمیز و ثابت سخت تر است.
کشش کم سیم پیچ باعث شل شدن رول می شود. لایه ها در حین جابجایی، ذخیره سازی یا حمل و نقل جابه جا می شوند. هنگامی که مشتری شروع به استفاده از نوار می کند، سیم پیچی ناهموار، توزیع روان را دشوارتر می کند.
هنگامی که تنش در طول تولید تغییر می کند
تنش نوسانی نتایج متناقضی ایجاد می کند حتی اگر راه اندازی شروع به نظر خوب باشد. یک رول ممکن است به خوبی شروع شود و با انقباض رول عرضه یا تغییر شرایط سیم پیچ دچار نقص شود.
| وضعیت تنش | اثر احتمالی | چه اپراتورها ممکن است نیاز به بازرسی داشته باشند |
|---|---|---|
| نیروی کشش بیش از حد | کشش، اعوجاج، یا محکم زخمی رول | پاسخ مواد و تنظیمات سیم پیچ |
| نیروی کشش ناکافی | چین و چروک، رول شل یا حرکت مواد | مسیر وب و ثبات تنش |
| تنش ناپایدار | تنوع بین بخش های رول | رفتار عرضه، برش و پیچیدن |
یک علامت می تواند دلایل مختلفی داشته باشد. یک رول چروکیده ممکن است ناشی از تغییرات کششی، تراز ضعیف، غلتک های آسیب دیده یا حمل خشن باشد. به جای اینکه یک مقصر را فرض کنید، به کل فرآیند نگاه کنید.
4. چرا مواد مختلف نوار به تنظیمات تنش متفاوتی نیاز دارند؟
نوارها در ساختار و رفتار بسیار متفاوت هستند. برخی از آنها دارای یک لایه نازک هستند. برخی دیگر از کاغذ، پارچه، فوم یا چیز دیگری استفاده می کنند. لایه های چسب و استفاده نهایی نیز متفاوت است.
این تفاوتها نحوه برخورد یک نوار با نیروی کششی را تغییر میدهند. فیلم انعطاف پذیر تحت کشش شدید کشیده می شود. اگر به طور تقریبی با آن برخورد شود، نوار کاغذی چین خورده یا پاره می شود. نوار فوم تحت فشار فشرده یا تغییر شکل می دهد. مواد با سطح نرم نیز می توانند در تماس با غلتک ها و سایر قطعات ماشین حساس باشند.
تنظیم یکسان می تواند نتایج متفاوتی را در محصولات مختلف ارائه دهد. تصور نکنید که تنظیمی که برای یک نوار کار می کرد مستقیماً به نوار دیگر منتقل می شود.
عرض رول عرضه و شرایط نیز مهم است. یک رول بزرگ هنگام باز شدن رفتار متفاوتی با رول کوچک دارد. ضخامت، استحکام پشتی، ویژگی های چسبندگی و شرایط نگهداری، همگی نقش دارند.
یک روش عملی، تنظیم شرایط مناسب برای هر خانواده مواد و تایید آنها در اجرای آزمایشی است. اپراتورها لبه های بریده شده، سطح، شکل رول و سهولت باز شدن را قبل از تأیید نصب برای تولید معمولی بررسی می کنند.
تغییرات در مطالب دریافتی را جدی بگیرید. هنگامی که یک دسته جدید رفتار متفاوتی دارد، وضعیت آن را بررسی کنید و تنظیمات موجود را بررسی کنید. تنظیم تنش بدون دانستن علت می تواند مشکلات جدیدی ایجاد کند.
دست زدن به مواد خاص پیچیدگی بی نیازی نیست. نحوه تطبیق فرآیند برش با محصولات ساخته شده است.
5. کنترل کشش چگونه بر روی پیچیدن و شکل رول تمام شده تأثیر می گذارد؟
وقتی تیغهها نوار را به نوارهای باریکتر تقسیم میکنند، بریدگی پایان نمییابد. مواد همچنان باید به رولهایی پیچیده شوند که پایدار، آسان برای کار کردن و مناسب برای کاربرد مشتری باشند.
کشش به عقب تعیین میکند که هر لایه چگونه روی لایه زیر بنشیند. نیروی ناهموار می تواند یک مرکز شل، لبه های ناهموار یا سفتی متفاوت در عرض ایجاد کند. سپس محصول نهایی ناسازگار به نظر می رسد و ممکن است به شدت باز شود.
یک رول تنگ به طور خودکار رول خوبی نیست. شرایط سیم پیچ مناسب به مواد، ساختار رول و نحوه استفاده از محصول بستگی دارد. فشار بیش از حد مواد حساس را تغییر شکل می دهد و کم آن باعث ناپایدار شدن رول می شود.
هسته اصلی نیز مهم است. یک هسته ضعیف، آسیب دیده یا نابجا مانع از مرکز ماندن رول در طول سیم پیچی می شود. کنترل کشش نمی تواند به طور کامل آن را جبران کند، بنابراین سیستم سیم پیچ و هسته را با هم بررسی کنید.
هم ترازی لبه ها نکته دیگری است. اگر نوار به طور ناهموار وارد ناحیه سیم پیچی شود، رول می تواند با لبه های بیرون زده یا ظاهری پلکانی ختم شود. کشش پایدار مواد را تحت کنترل نگه می دارد، اما تراز و هدایت مناسب همچنان مورد نیاز است.
برای تولیدکنندگانی که نوار را به خطوط بسته بندی خودکار یا سایر تجهیزات عرضه می کنند، قوام رول اهمیت بیشتری دارد. مشتریان انتظار دارند رول هایی بدون مقاومت ناگهانی، جابجایی یا توقف باز شوند. سیم پیچی ناهموار حتی زمانی که نوار به عرض مناسب بریده می شود باعث ایجاد مشکل در حمل و نقل می شود.
بنابراین بیشتر از قسمت بیرونی رول تمام شده بازرسی کنید. بررسی کنید که چقدر محکم است، لبهها چگونه ردیف میشوند و آیا نوار همانطور که انتظار میرود باز میشود یا خیر.
6. آیا کنترل بهتر تنش می تواند به کاهش ضایعات مواد کمک کند؟
ضایعات یک نگرانی واقعی در تبدیل نوار است، زیرا یک نقص اغلب مواد اطراف خود را خراب می کند، نه فقط نقطه شروع آن. هنگامی که تنش ناپایدار می شود، اپراتورها ممکن است مجبور شوند دستگاه را متوقف کنند، رول را بازرسی کنند، تنظیمات را تنظیم کنند و بخش های آسیب دیده را برش دهند.
این توقف ها زمان را صرف می کند و خروجی قابل استفاده یک اجرا را کاهش می دهد. اگر نقصی دیر پیدا شود، مواد بیشتری قبلاً تحت شرایط بد پردازش شده است.
تنش پایدار با تحت کنترل نگه داشتن مسیر مواد، برخی از این خطرات را کاهش می دهد. تشخیص مشکلات را آسانتر میکند و به اپراتورها کمک میکند تا شرایط را ثابت نگه دارند. اما کنترل تنش به تنهایی مانع از هدر رفتن همه چیز نمی شود. ساییدگی تیغه، مواد نامرغوب، ناهماهنگی و اشتباهات در حمل و نقل همگی به آن افزوده اند.
برش زباله با تماشای فرآیند شروع می شود. اگر نقصها در اوایل اجرا ظاهر میشوند، تنظیمات اولیه را مرور کنید. اگر با باز شدن رول عرضه رشد کردند، بررسی کنید که آیا تنش در آن مرحله تغییر می کند یا خیر. اگر رولهای تمامشده بهطور ناهموار باد میکنند، به بخش عقبگردی بیشتر نگاه کنید.
ثبت موارد تکرار شونده به جدا کردن عیوب یکباره از الگوهایی که نیاز به اصلاح دارند کمک می کند. نکته این نیست که دستگاه را بدون هیچ دلیل روشنی تغییر دهید. این برای یافتن جایی است که فرآیند ناپایدار می شود و با آن علت مقابله کنید.
اجتناب از ضایعات همچنین باعث کاهش دوباره کاری و بازرسی مجدد می شود. این دستاوردها متکی به عادات عملیاتی ثابت و درک روشنی از نحوه واکنش مواد به دستگاه است.
7. اپراتورها هنگام تنظیم کنترل کشش چه چیزی را باید بررسی کنند؟
تنظیم تنش با یک روال ساختاریافته بهتر عمل میکند. تغییرات بزرگی که بدون بازرسی انجام می شود، نقص های جدیدی ایجاد می کند و نقص اصلی را پنهان می کند.
با بررسی نوار و دستگاه شروع کنید. مواد آسیبدیده، غلطکهای کثیف، قطعات فرسوده یا رول بد نشستن میتوانند مشکلاتی را ایجاد کنند که شبیه گسلهای کششی هستند.
مسیر مواد را نیز مرور کنید. نوار باید بدون اصطکاک بی مورد یا رانش جانبی از دستگاه عبور کند. اگر با زاویه وارد ناحیه برش شود، تغییر کشش مشکل اساسی را حل نمی کند.
اجرای آزمایشی راه خوبی برای آزمایش یک راه اندازی قبل از تولید کامل است. در طول آنها، اپراتورها لبه های بریده شده را بررسی می کنند، به دنبال چین و چروک یا کشش می گردند و بررسی می کنند که رول های تمام شده ثابت بمانند. نتایج با الزامات کیفیت مورد توافق مقایسه می شود.
چندین بررسی از این فرآیند پشتیبانی می کنند:
- رول ورودی را بررسی کنید. به دنبال آسیب قابل مشاهده، لبه های ناهموار یا هر چیز دیگری باشید که می تواند بر باز کردن پیچ تأثیر بگذارد.
- مسیر ماشین را بررسی کنید. اطمینان حاصل کنید که نوار از طریق غلتک های سمت راست و منطقه برش همانطور که در نظر گرفته شده است عبور کند.
- نتیجه سیم پیچ را مرور کنید. مراقب لایه های شل، سفتی بیش از حد، حرکت لبه ها یا تغییر در شکل رول باشید.
- یک شرط را در یک زمان تنظیم کنید. به این ترتیب می توانید بگویید که آیا تغییر واقعاً کمک کرده است یا خیر.
- تنظیمات و مشاهدات مناسب را مستند کنید. رکوردها به اپراتورها اجازه میدهند تا یک تنظیمات قابل اجرا را تکرار کنند و تغییرات بعدی را ردیابی کنند.
هنگام تنظیم دستورالعمل های سازنده دستگاه را دنبال کنید. روش صحیح به تجهیزات و سیستم کنترل آن بستگی دارد. صداهای عجیب، شکست های مکرر یا حرکت غیرمنتظره قبل از ادامه تولید نیاز به بررسی دارند.
آموزش نیز مهم است. اپراتورهای با تجربه اغلب تنش ناپایدار را زود احساس می کنند، اما این دانش باید به کل تیم برسد. دستورالعملهای کاری واضح تفاوتهای بین شیفتها را کاهش میدهد و بررسیهای کیفیت را سازگارتر میکند.
8. سازندگان چگونه باید کنترل تنش را هنگام انتخاب یک مورد ارزیابی کنند نوار شکاف رول ?
خریدارانی که یک برش رول نواری را انتخاب می کنند معمولاً به قابلیت برش، سازگاری مواد و نیازهای تولید توجه می کنند. کنترل کشش سزاوار توجه یکسان است، زیرا نحوه عملکرد دستگاه با محصولات مختلف از باز کردن پیچ تا عقب را شکل می دهد.
سیستم مناسب بستگی به نوارهایی دارد که سازنده انتظار دارد اجرا شود. کارخانه ای که بیشتر با یک ماده کار می کند نیازهای متفاوتی نسبت به تبدیل کننده فیلم، کاغذ، فوم و سایر محصولات چسب دارد. قبل از مقایسه ماشین آلات، مواد مورد نظر و الزامات رول تمام شده را به تامین کنندگان بگویید.
بپرسید که چگونه تنش در حین باز کردن، برش و پیچیدن به عقب مدیریت می شود. بپرسید که آیا تنظیمات دستی یا خودکار هستند، دستگاه چگونه با تغییر شرایط رول کنار میآید و وقتی فرآیند ناپایدار میشود چه پشتیبانی وجود دارد.
نمونه آزمایشی یا آزمایشی چیزهایی را نشان می دهد که توضیحات محصول نشان نمی دهد. مواد نماینده را تامین کنید و رول های تمام شده را از نظر کیفیت لبه، قوام سیم پیچ و سهولت استفاده بررسی کنید. آزمایش باید تولید واقعی را تا حد عملی منعکس کند.
آموزش تعمیر و نگهداری و اپراتور را نیز بیاورید. یک سیستم کنترل تنش نیاز به راه اندازی و مراقبت مناسب دارد تا طبق برنامه کار کند. خریداران باید بدانند که چگونه قطعات مربوطه را بازرسی کنند، مشکلات رایج را پیدا کنند و زمانی که تنظیمات آنها را حل نمی کند، کمک بگیرند.
خرید را بر اساس کل فرآیند کار قضاوت کنید، نه یک ویژگی. یک برش باید با مواد مطابقت داشته باشد، کیفیت رول مورد نظر شما را ارائه دهد و با شیوه های عملیاتی شما مطابقت داشته باشد. کنترل کشش یکی از بخشهای این ارزیابی است، با این حال در پایدار نگه داشتن نوار در مسیر خود از یک رول عرضه گسترده تا رولهای باریک تمام شده، نقش مستقیمی دارد.


 +86-576-88177528
 +86-576-88172167

 367# جاده Guangxing، خیابان Xiachen، منطقه Jiaojiang، شهر Taizhou، چین.

