
 英语
 中文简体
 西班牙语
 越南语


نوار در همه جا نشان داده می شود - مونتاژ الکتریکی، بسته بندی، تولید خودرو، تولید نساجی. به نظر ساده ترین ماده ای است که می توان تصور کرد، اما انواع مختلف نوار در واقع زمانی که تیغه با آنها تماس پیدا می کند، رفتارهای متفاوتی دارند. برخی نازک و انعطاف پذیر هستند. برخی دیگر ضخیم، کشدار، چسبنده یا تقویت شده با الیافی هستند که با جدایی مقابله می کنند. این تفاوتها نحوه حرکت نوار را در دستگاه و میزان تمیزی آن شکل میدهد.
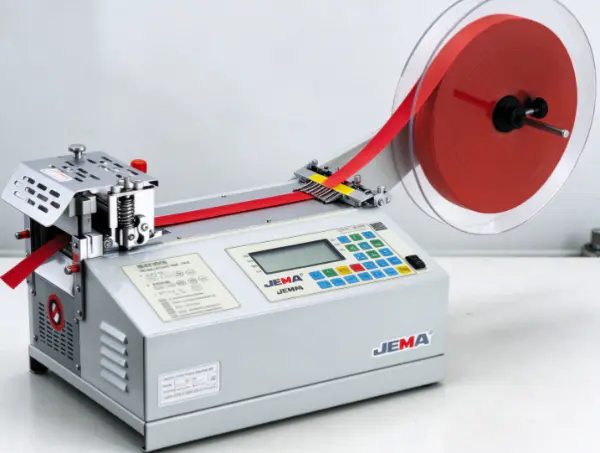
یک دستگاه برش نوار برقی وجود دارد تا سازگاری واقعی را به این فرآیند بیاورد. نوار را تغذیه میکند، آن را قرار میدهد، آن را بر اساس هر چیزی که اپراتور شمارهگیری میکند برش میدهد. اما دستگاه هنوز باید واقعاً با موادی که از آن عبور میکند مطابقت داشته باشد - یک روش برش که به زیبایی با نوار کاغذی برخورد میکند ممکن است با نوار پارچهای الاستیک یا نوار چسب قوی در مخلوط از بین برود.
دستیابی به نحوه برخورد این ماشینها با مواد مختلف به تولیدکنندگان کمک میکند تا تجهیزات مناسب را انتخاب کنند، مشکلات برش را کاهش دهند و گردش کار را ثابت نگه دارند. خود ماده، چسب، ساختار پشتی، کاربرد مورد نظر - همه اینها فرآیند برش را به روشهایی شکل میدهند که ارزش درک اولیه را داشته باشد.
چه چیزی برش مواد مختلف نوار را دشوار می کند؟
رفتار برش نوار به چیزی بیش از ضخامت کاهش می یابد. مواد پشتیبان، انعطاف پذیری، خواص چسبندگی، ساختار سطح - همه اینها نتیجه نهایی را به روشی شکل می دهد که همیشه در یک نگاه واضح نیست.
کار با نوار کاغذی معمولاً آسان است زیرا پشت آن نسبتاً ثابت می ماند. معمولاً بدون کشش زیاد به موقعیت خود هدایت می شود. گفته می شود، اگر کاغذ نازک به طور ناموزون کشیده شود یا در طول مسیر با کشش زیاد برخورد کند، ممکن است چروک یا پاره شود.
نوارهای فیلم پلاستیکی کاملاً متفاوت عمل می کنند. پشت آنها به راحتی خم می شود و تحت فشار کشیده می شود. اگر ماده در وسط تغذیه جابجا شود، برش به سرعت ناهموار می شود. سطوح صاف نگه داشتن هم تراز را سخت تر می کنند، به خصوص زمانی که رول در وهله اول درست قرار نگرفته باشد.
نوار پارچه ای سردرد خودش را می آورد. ساختار بافته شده یا نبافته می تواند الیاف شل را در امتداد لبه بریده باقی بگذارد. برخی از نوارهای پارچهای هنگام کشیده شدن نیز کشیده میشوند که طول نهایی را به هم میزند. یک چیدمان برش مناسب باید هم حرکت نوار و هم وضعیت لبه آن را به طور همزمان کنترل کند.
شمع های چسب بر روی لایه دیگری از پیچیدگی. نوار می تواند به تیغه، سطوح راهنما، مواد مجاور بچسبد - و تجمع چسب به تدریج کیفیت برش را کاهش می دهد و در طول زمان باعث می شود تغذیه کمتر قابل اطمینان باشد. این به ویژه در مورد لایه های چسب نرم یا چسبنده اهمیت دارد.
جدا کردن نوار تقویتشده واقعاً سختتر است، زیرا الیاف یا سایر مواد تقویتکننده پخته شده را حمل میکند. مطمئناً این افزودنیها مقاومت در برابر پارگی را افزایش میدهند، اما از لبههای برشی که کار را انجام میدهند نیز بسیار بیشتر میخواهند.
یک electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
چگونه یک دستگاه برش نوار الکتریکی، کاغذ و نوار ماسک را برش می دهد؟
نوار کاغذی و نوار ماسک به طور مداوم در بسته بندی، نقاشی، برچسب زدن، کار مونتاژ عمومی ظاهر می شود. پشتی های نسبتاً پایدار آنها با اکثر ماشین های برش الکتریکی مناسب است، اگرچه ساختار کاغذ و لایه چسب هنوز نیاز به رسیدگی دقیق دارند.
در حین کار، نوار از رول به سمت ناحیه برش هدایت می شود. دستگاه مواد را نگه می دارد یا به جلو می برد، سپس تیغه طول مورد نیاز را جدا می کند. بسته به تجهیزات، اپراتور یا طول از پیش تعیین شده را انتخاب می کند یا برش را به صورت دستی کنترل می کند.
نوار کاغذی واقعاً بیش از نیروی کششی تهاجمی به تغذیه پایدار نیاز دارد. کشش بیش از حد به قسمت پشتی آسیب می رساند، به خصوص با نوار باریک یا کاغذ ضعیف تر. اگر مسیر تغذیه در هر جایی دارای خمیدگی های تیز یا سطوح تماس ناهموار باشد، نوار ممکن است حتی قبل از اینکه به تیغه برسد چین خورده یا پاره شود.
نوار ماسک یک چین و چروک دیگر اضافه می کند - چسب آن باید در تمام طول مسیر قابل کنترل بماند. اگر چسب روی تیغه یا راهنماها منتقل شود، نوار به جای حرکت نرم شروع به کشیدن می کند. برشها سریع ناسازگار میشوند و اپراتور بیشتر از هر کسی که بخواهد ماشین را برای تمیز کردن متوقف میکند.
وضعیت تیغه در اینجا نیز اهمیت زیادی دارد. یک لبه فرسوده به جای اینکه کاغذ را تمیز جدا کند، آن را خرد یا پاره می کند و لبه های ناهموار و الیاف شل را پشت سر می گذارد. تمیز نگه داشتن ناحیه برش و تطبیق تیغه با نوار به ثابت ماندن نتایج در اجرا پس از اجرا کمک می کند.
تولیدکنندگانی که از چندین نوع نوار کاغذی استفاده میکنند، باید به عرض رول، استحکام پشتی، رفتار چسب نیز فکر کنند. هنگامی که مواد نازک تر، ظریف تر یا چسبناک تر می شوند، ماشینی که یک نوار کاغذ را به خوبی کار می کند، ممکن است نیاز به تنظیم واقعی داشته باشد.
دستگاه چگونه فیلم پلاستیکی و نوار وینیل را کنترل می کند؟
نوارهای پلاستیکی و وینیل در کارهای برقی، مونتاژ محصول، حفاظت از سطح، تولید عمومی به طور مداوم ظاهر می شوند. پشتی های انعطاف پذیر و صاف آنها را تا حدی از مواد مبتنی بر کاغذ متمایز می کند.
در اینجا کنترل حرکت چالش اصلی است. فیلم پلاستیکی نازک در صورت کشیدن بیش از حد محکم کشیده یا چروک می شود. اگر نوار در وسط تغذیه به طرفین جابجا شود، تیغه موقعیت برش مورد نظر را به طور کامل از دست می دهد. یک نگهدارنده رول پایدار و مسیر تغذیه به خوبی تراز شده، راه زیادی را به سمت خارج شدن از آن می رساند.
اکشن برش باید با رفتار واقعی فیلم نیز مطابقت داشته باشد. برخی از مواد به طور تمیز زیر تیغه مناسب جدا می شوند. برخی دیگر حتی قبل از اتمام برش تغییر شکل می دهند. یک تیغه کسل کننده یا یک تیغه که با قسمت پشتی مطابقت ندارد، به فیلم اجازه می دهد تا لبه ای نامنظم ایجاد کند.
نوار وینیل اغلب یک لایه پشتی انعطاف پذیر را با یک لایه چسب جفت می کند. این انعطافپذیری به آن کمک میکند تا سطوح را در حین استفاده به خوبی بپیچد، اما همچنین میتواند باعث شود که قطعه برش خورده بهطور غیرمنتظرهای به قسمتهای مجاور خم شود یا بچسبد. دستگاه باید قطعه تمام شده را به طور تمیز آزاد کند، بدون اینکه آن را از موقعیت خارج کند یا اجازه دهد به ناحیه تیغه بچسبد.
بقایای چسب به ویژه با برش مکرر در طول زمان مشکل ساز می شود. همانطور که جمع می شود، در حرکت تیغه اختلال ایجاد می کند و باعث می شود که نوار به درستی در اطراف نقطه برش کشیده یا جمع شود. بازرسی و تمیز کردن منظم، تجمعات جزئی را از گلوله برفی تبدیل به یک مشکل واقعی تولید می کند.
اپراتورها نباید هر نوار پلاستیکی را یکسان فرض کنند و ارزش تکرار داشته باشند. فیلم های مختلف به تنش، فشار، تماس تیغه واکنش متفاوتی نشان می دهند. آزمایش نوار واقعی در شرایط عملیاتی معمولی واقعاً تنها راه مطمئن برای تأیید تغذیه دستگاه و برش مداوم آن است.
تولیدکنندگان در مورد پارچه و نوار الاستیک چه چیزی باید بدانند؟
هر جا که انعطافپذیری، تماس با سطح یا مقاومت در برابر پارگی اهمیت دارد، نوار پارچهای جای خود را به دست میآورد. ممکن است الیاف بافته شده، مواد نبافته، یا یک پشت نساجی پوشیده شده با چسب باشد. نوار الاستیک پیچ و تاب خود را میافزاید زیرا تحت کشش کشیده میشود و به محض رها شدن نیروی کششی به عقب باز میگردد.
برای نوار پارچه، کیفیت لبه نقطه چسبندگی واقعی است. یک تیغه مناسب، مواد را به طور تمیز جدا می کند، بدون اینکه الیاف بیش از حد شل شود یا نخ ها از قسمت پشتی جدا شوند. نتیجه به همان اندازه که شرایط تیغه و عمل برش آن به ساختار پارچه بستگی دارد.
تغذیه در اینجا نیاز به مراقبت واقعی دارد. مواد را به طور ناهموار بکشید و از موقعیت برش در نظر گرفته شده بپیچد یا دور شود. یک مسیر تغذیه مناسب تراز شده، نوار را با نزدیک شدن به تیغه صاف نگه می دارد.
نوار الاستیک نیاز به توجه بیشتر به کشش دارد. هنگامی که در طول تغذیه کشیده می شود، بیشتر از حالت آرام خود می خواند. پس از برش و رها شدن، دوباره به سمت پایین منقبض می شود - یک شکاف واقعی بین طول اندازه گیری شده در اواسط تغذیه و طول قطعه تمام شده که در دست نشسته است ایجاد می کند.
یک راه اندازی مناسب ماشین باید کشش های غیر ضروری را تا جایی که ممکن است به حداقل برساند. اپراتورها ممکن است نیاز داشته باشند که در نحوه نگهداشتن رول، نحوه حرکت مواد از طریق راهنماها، و اینکه آیا فرآیند برش به نوار اجازه میدهد تا نسبتاً آرام بماند، تجدید نظر کنند.
استفاده در نظر گرفته شده آن چیزی را که به عنوان یک روکش لبه قابل قبول به حساب می آید شکل می دهد. نواری که برای چسباندن موقت در نظر گرفته شده است، استانداردهای متفاوتی نسبت به نوار ساخته شده در یک محصول نساجی نهایی دارد. سازندگان باید قبل از ارزیابی تجهیزات در برابر آن، معنای واقعی "برش قابل قبول" را مشخص کنند.
آیا دستگاه برش نوار برقی می تواند فوم و نوار دو طرفه را کنترل کند؟
نوار فوم و نوار دو طرفه در نصب، بالشتک، آب بندی، مونتاژ محصول در همه جا ظاهر می شوند. ساختار آنها برش را به طور قابل توجهی پیچیده تر از کار با یک لایه پشتی فیلم یا کاغذ ساده می کند.
نوار فوم یک لایه نرم را حمل می کند که تحت فشار فشرده می شود. اگر عمل برش به خوبی با مواد مطابقت نداشته باشد، فوم به جای جدا شدن تمیز، صاف میشود - و پس از برش نیز میتواند به عقب برگردد و پس از برداشتن فشار، لبه آن متفاوت به نظر برسد.
لایه چسب نگرانی خود را به همراه دارد. فوم و نوارهای دو طرفه به تیغه ها، راهنماها و هر سطحی که قطعات نهایی را جمع می کند می چسبند. که کل فرآیند را کند می کند و حذف را واقعاً سخت تر می کند.
نوار دو طرفه اغلب همراه با یک آستر آزاد کننده است که قبل از استفاده از چسب محافظت می کند. بسته به محصول، دستگاه ممکن است نیاز داشته باشد که نوار و آستر را با هم برش دهد یا چیزها را به گونه ای پردازش کند که آستر دست نخورده حفظ شود. رویکرد صحیح واقعاً به ساختار نوار و آنچه که قطعه تمام شده واقعاً نیاز دارد بستگی دارد.
مناسب بودن تیغه برای هر دو نوع ماده مهم است. یک برش تمیز بدون له کردن فوم بیش از حد یا پخش کردن چسب در سطوح مجاور، پشتی را جدا می کند. ماشین همچنین باید از حذف قابل اطمینان هر قطعه پس از برش پشتیبانی کند.
سازندگان می توانند سازگاری را با چند نکته کاربردی بررسی کنند:
- آیا نوار بدون کشش یا فشرده سازی بیش از حد تغذیه می شود؟
- آیا تیغه می تواند مواد را بدون ایجاد لبه ناهموار جدا کند؟
- آیا چسب به مرور زمان در اطراف ناحیه برش جمع می شود؟
- آیا قطعات تمام شده بدون تا شدن، پاره شدن یا چسبیدن به هم می توانند بیرون بیایند؟
- آیا فرآیند از طریق عملیات مکرر ثابت می ماند؟
این بررسیها به تعیین اینکه آیا تجهیزات موجود واقعاً مناسب هستند یا خیر، یا به جای آن واقعاً به چیدمان تیغهها، روش تغذیه یا طراحی ماشین دیگر نیاز است، کمک میکند.
چگونه یک دستگاه برش نوار الکتریکی، نوارهای ویژه و تقویت شده را پردازش می کند؟
برخی از نوارها برای کاربردهای واقعاً سخت ساخته می شوند و با موادی بسته بندی می شوند که استحکام، عایق، مقاومت در برابر پارگی یا محافظت از سطح را افزایش می دهند. نوارهای تقویت شده با الیاف و نوارهای چسب صنعتی خاص در این سطل قرار می گیرند.
تقویت، نحوه واکنش مواد به برش را به طور کلی تغییر می دهد. الیاف می توانند در برابر جدا شدن مقاومت کنند حتی زمانی که پشتی اطراف خود به راحتی به اندازه کافی بریده می شود. اگر تیغه نتواند آن ساختار تقویت شده را تحمل کند، لبه تمام شده با رشته های برش نخورده یا الیاف کشیده شده به پایان می رسد.
لبه برش باید با کل ساختار نوار سازگار باشد، نه فقط با سطح بیرونی که به شما خیره شده است. یک نوار با لایه پشتی لایه نازک اما الیاف داخلی قوی اغلب به روش برش متفاوتی نسبت به یک فیلم پلاستیکی ساده نیاز دارد.
برخی از نوارهای تخصصی دارای سطوح بافت دار، لایه های چسب ضخیم یا ترکیبات پشتی غیر معمول هستند. این ویژگی ها بر نحوه عبور مواد از راهنماها و نحوه رفتار آن پس از برش تأثیر می گذارد. سطحی که در حین استفاده به زیبایی چنگ میزند، میتواند اصطکاک بیشتری را در خود دستگاه ایجاد کند.
در این موارد، تولیدکنندگان واقعاً باید فرآیند کامل برش را با هم ارزیابی کنند. نوار نیاز به تغذیه بدون پیچش، نگه داشتن در موقعیت صحیح، جدا شدن بدون نیروی زیاد یا تغییر شکل در طول مسیر دارد. با ادامه تولید، تیغه باید برای مواد مناسب بماند.
ارزش این را دارد که در مورد چگونگی استفاده از نوار پس از برش نیز فکر کنید. نوار عایق الکتریکی، نوار محافظ، نوار چسب صنعتی همگی الزامات مختلفی را برای شرایط لبه و طول قطعه دارند. فرآیند برش باید هر ویژگی را که مرحله تولید بعدی واقعاً نیاز دارد حفظ کند.
یک نمونه آزمایشی که با مواد واقعی اجرا می شود، بیشتر از تکیه بر برچسب دسته بندی عمومی آن، چیزهای بیشتری را به شما می گوید. دو نوار تقویتشده میتوانند تقریباً یکسان به نظر برسند و به دلیل ساختار فیبر، چسب، یا تفاوتهای پشتی زیر کاپوت، همچنان کاملاً متفاوت عمل میکنند.
کدام ویژگی های دستگاه به جا دادن مواد مختلف نوار کمک می کند؟
یک electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
تغذیه و تراز. سرهای تغذیه پایدار در پیچ خوردگی، چروکیده شدن، رانش جانبی. راهنماهای قابل تنظیم یا نگهدارنده رول مناسب عرض نوار و فرمت های رول متفاوتی را در خود جای می دهند. مواد باید هر بار در یک موقعیت قابل پیش بینی واقعی به منطقه برش برسد.
تیغه برش و عمل. تیغه باید به طور خاص با پشت و چسبندگی نوار مطابقت داشته باشد. یک چیدمان برشی که کاغذ را به زیبایی اداره می کند ممکن است کاملاً علامت پارچه الاستیک، فوم یا مواد تقویت شده را از دست بدهد. وضعیت تیغه مستحق بررسی به عنوان تعمیر و نگهداری معمول است، نه یک فکر بعدی.
کنترل طول. تغذیه مداوم طول های برش قابل تکرار را به طور قابل اعتماد پشتیبانی می کند. اما مواد منعطف و الاستیک تحت کشش طول را تغییر میدهند - اینکه چگونه طول اندازهگیری و کنترل میشود باید رفتار واقعی را منعکس کند، نه نادیده گرفتن آن.
جابجایی قطعه تمام شده قطعات بریده شده باید به راحتی بدون چسبیدن به ناحیه تیغه یا گره خوردن بیرون بیایند. مخصوصاً برای نوارهای باریک، نوار فوم نرم، و مواد چسبنده که مستعد پیچ خوردن هستند.
دسترسی به نظافت و نگهداری بقایای چسب، گرد و غبار، الیاف سست همگی در طول زمان در کار اختلال ایجاد می کنند. طرحی که دسترسی راحت به ناحیه برش را ارائه میکند، تمیز کردن معمول را آسانتر میکند و به اپراتورها کمک میکند تا قبل از شروع اثرگذاری بر محصول نهایی، سایش را بپوشانند.
| مواد نوار | چالش رایج برش | در نظر گرفتن ماشین کلید |
|---|---|---|
| نوار کاغذی | لبه های پارگی، چروکیده یا ناهموار | تغذیه پایدار و تیغه مناسب |
| نوار فیلم پلاستیکی | کشش، جابجایی یا تا شدن | تراز و تنش کنترل شده |
| نوار وینیل | انعطاف پذیری و ایجاد چسب | سطوح برش و کنترل باقی مانده را تمیز کنید |
| نوار پارچه ای | الیاف شل و ساییده شدن لبه ها | مناسب بودن تیغه و موقعیت مواد |
| نوار الاستیک | کشش و انقباض | تنش تغذیه کم و مداوم |
| نوار فوم | لبه های فشرده و چسبناک | عمل برش و حذف قطعه تمام شده |
| نوار دو طرفه | انتقال چسب و جابجایی لاینر | تنظیم برش مواد خاص |
| نوار تقویت شده | الیاف بریده نشده یا لبه های ناهموار | تیغه ای مناسب برای ساختار پشتی کامل |
این ویژگی ها واقعاً نیاز به ارزیابی با هم دارند، نه به صورت مجزا. یک تیغه مناسب نتایج ثابتی را به همراه نخواهد داشت، اگر نوار در تراز ضعیفی قرار گیرد، و تغذیه پایدار نمی تواند لبه برشی را که فقط با مواد مطابقت ندارد جبران کند.
چگونه اپراتورها می توانند کیفیت برش را در مواد مختلف حفظ کنند؟
حتی یک ماشین واقعاً مناسب میتواند نتایج متناقضی داشته باشد اگر تنظیمات آن با نواری که واقعاً از آن عبور میکند مطابقت نداشته باشد. تغییرات در مواد پشتیبان، چسب، وضعیت رول، الزامات تولید، همگی نیاز به نگاهی تازه قبل از شروع عملیات دارند.
اپراتورها می توانند با بررسی مستقیم رول نوار و مسیر تغذیه شروع کنند. رول باید محکم بنشیند و نوار باید بدون مقاومت غیرضروری حرکت کند که در تمام طول مسیر با آن مبارزه کند. چروکها، لبههای آسیبدیده، سیمپیچ ناهموار همگی میتوانند قبل از اینکه مواد به تیغه برسند، برش را از بین ببرند.
ناحیه برش از نظر تجمع چسب، الیاف شل، علائم سایش تیغه، مستحق بررسی است. باقی مانده نوار را می کشد. لبه ساییده شده باعث افزایش پارگی می شود یا بریدگی را ناقص می گذارد. تمیز کردن و تعویض تیغه باید دستورالعمل های سازنده تجهیزات را به دقت دنبال کند، نه حدس و گمان.
اجرای آزمایشی کوتاه به تأیید اینکه آیا تنظیمات واقعاً با مواد مورد نظر مطابقت دارد یا خیر کمک می کند. اپراتورها باید لبه های برش را بررسی کنند، قطعات تمام شده را با طول مورد نیاز مقایسه کنند، مراقب باشند که آیا نوار در حین برداشتن کشیده می شود، فر می خورد یا می چسبد. هر گونه تعدیل باید به رفتار واقعی مواد برگردد، نه فرضیات.
با جابهجایی بین انواع نوار، ارزش آن را دارد که تنظیمات دستگاه را بهجای حمل کردن آنچه که قبلاً شمارهگیری شده بود، بهصورت تازه مرور کنید. مثلاً رفتن از نوار کاغذی به پارچه الاستیک اغلب به معنای تجدید نظر در تغذیه کامل تنش است. حرکت از مواد با چسبندگی کم به نوار چسبنده دو طرفه باعث می شود تمیز کردن اولویت بیشتری نسبت به قبل شود.
اپراتورها همچنین باید در مورد مشکلات تکرار شونده و هر مرحله ای که آنها را برطرف کرده است یادداشت برداری کنند. این یک مرجع عملی برای تغییرات مواد آتی ایجاد می کند و به اعضای مختلف تیم کمک می کند تا در یک روند ثابت باقی بمانند.
سازگاری ماشین، در پایان، به رابطه بین نوار، روش برش، و نحوه تغذیه و رسیدگی واقعی تجهیزات به مواد بستگی دارد. درک این عوامل به خوبی به تولیدکنندگان اجازه میدهد تجهیزات آگاهانه را انتخاب کنند و روشهای برشی را بسازند که واقعاً با هر نواری که در طول روز تولید آنها انجام میشود، مناسب باشد.


 +86-576-88177528
 +86-576-88172167

 367# جاده Guangxing، خیابان Xiachen، منطقه Jiaojiang، شهر Taizhou، چین.

